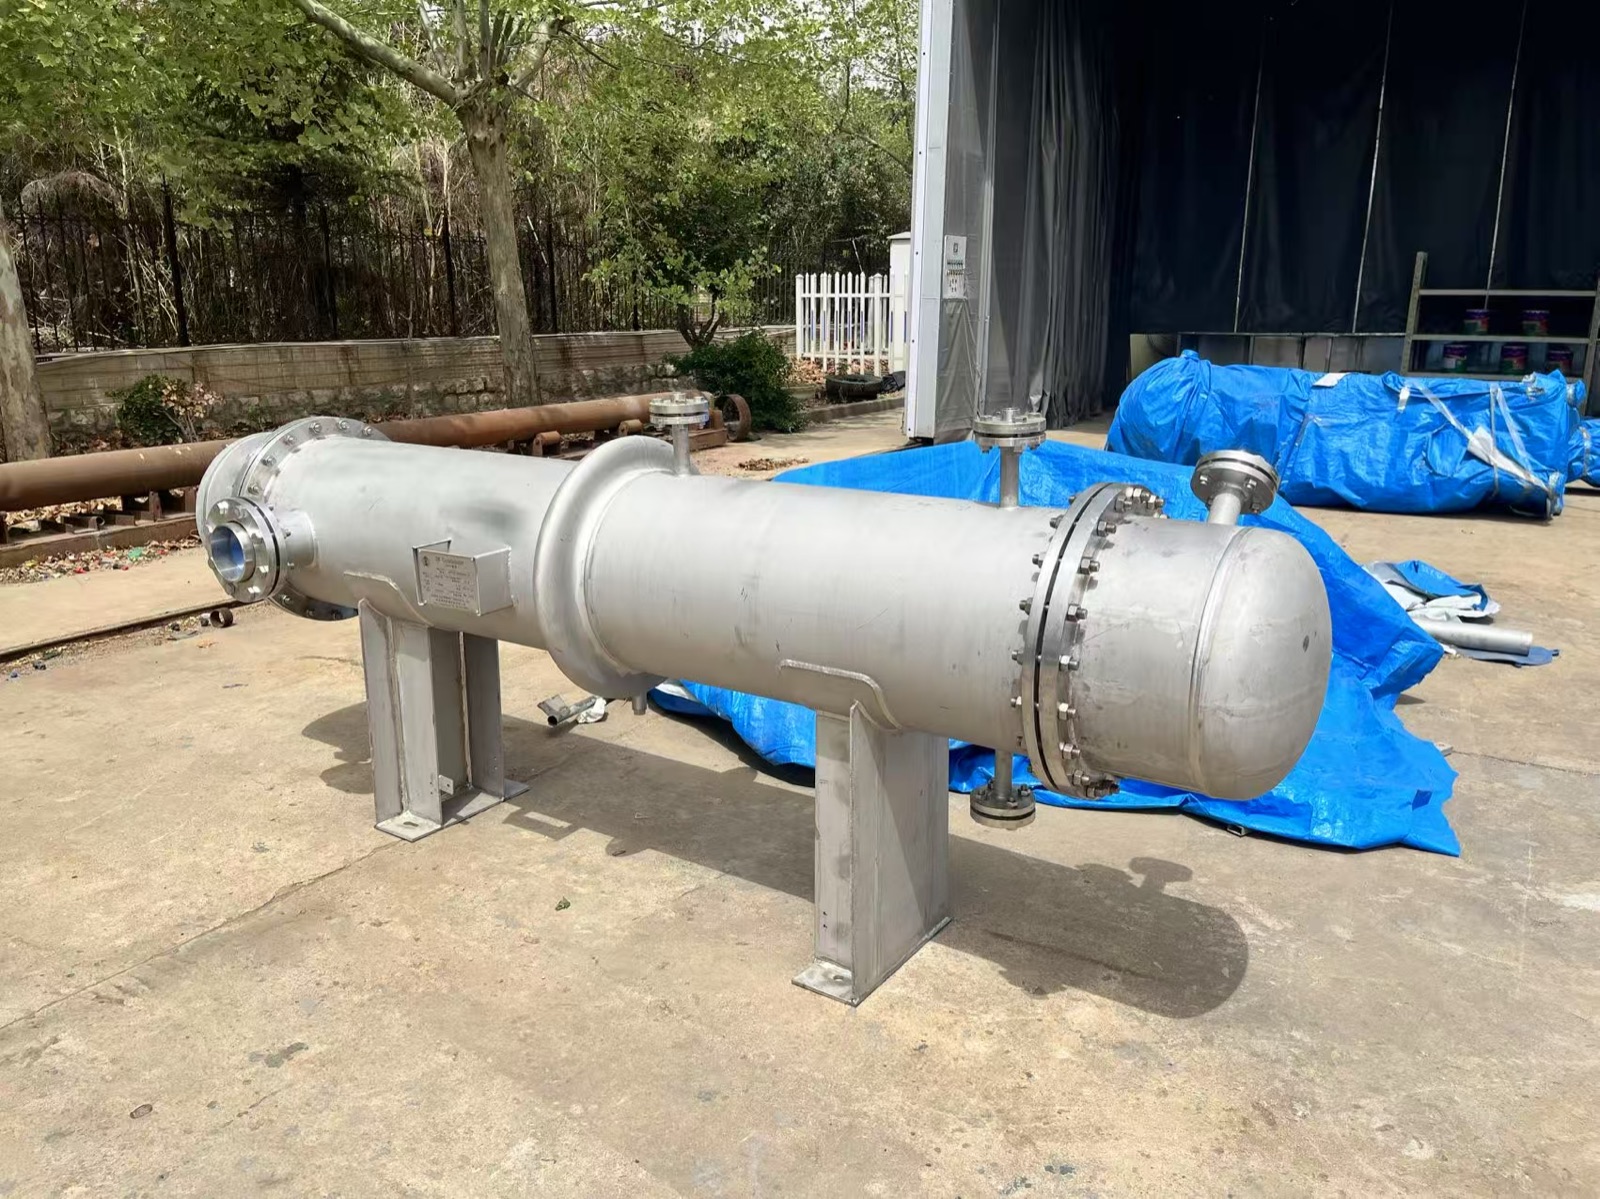
Сосуды и аппараты под давлением из Китая
Ресиверы, сепараторы, корпуса фильтров, буферные ёмкости и технологические аппараты под избыточным давлением: расчёт на прочность, изготовление на заводах Китая с лицензией на такое оборудование, контроль сварки и испытаний, документы по ТР ТС 032/2013.
Сосуд под давлением — любой аппарат, в котором среда находится под избыточным давлением: ресивер сжатого воздуха, газовый сепаратор, корпус фильтра, буферная ёмкость, теплообменник, колонна, реактор. Здесь ошибка — уже вопрос безопасности, а не эффективности, поэтому требования жёстче, чем к атмосферным ёмкостям: расчёт на прочность, контроль сварных соединений, испытания, паспорт и подтверждение соответствия. В ЕАЭС эти требования установлены техническим регламентом ТР ТС 032/2013.
Китайские заводы изготавливают сосуды под давлением в рамках национальной системы лицензирования такого производства и по собственным нормам расчёта, часть из них имеет также сертификацию ASME. Для ввоза в Россию этого недостаточно: аппарат должен соответствовать ТР ТС 032/2013, а комплект документов — включать паспорт, обоснование безопасности, руководство по эксплуатации и расчёт на прочность на русском языке. Разрыв между «сделан по китайским нормам» и «готов к эксплуатации в России» лучше закрыть на стадии проектирования, а не на таможне.
С 2018 года ПРОМДИР выстраивает поставку сосудов так, чтобы требования ТР ТС были заложены уже в ТЗ и чертёж. Проверяем у завода лицензию на изготовление оборудования под давлением, сварочные технологии, аттестацию сварщиков и лабораторию неразрушающего контроля, согласуем материалы с учётом климатического исполнения, присутствуем на гидроиспытаниях и собираем документы соответствия. При необходимости организуем шефмонтаж и пусконаладку.
Какие бывают и что поставляем
Ресиверы и воздухосборники
Вертикальные и горизонтальные сосуды для сжатого воздуха, азота и других газов. Сглаживают пульсации компрессора и создают запас газа в сети.
Сепараторы и отстойники
Газожидкостные и жидкостные сепараторы с отбойниками, коалесцирующими элементами и перегородками для разделения фаз.
Корпуса фильтров и адсорберов
Сосуды со сменными фильтрующими элементами или слоем загрузки: механические фильтры, осушители, угольные адсорберы.
Буферные и расширительные ёмкости
Компенсируют изменение объёма и давления в замкнутых контурах теплоносителя, конденсата и технологических жидкостей.
Технологические аппараты
Реакторы, автоклавы, колонны и теплообменники, которые по давлению и объёму подпадают под ТР ТС 032/2013 и изготавливаются по тем же правилам.
Аппараты из двухслойной стали
Корпус из углеродистой стали с плакирующим слоем из нержавеющей стали, титана или никелевого сплава: прочность даёт основной металл, стойкость к среде — плакировка.
- Системы сжатого воздуха и технических газов
- Подготовка и сепарация газа на нефтегазовых объектах
- Паровые и водогрейные контуры: расширители, сборники конденсата, деаэраторы
- Химические и нефтехимические процессы под давлением
- Водоподготовка: корпуса механических и ионообменных фильтров
- Холодильные установки: ресиверы и отделители жидкости
- Блочно-модульные установки для удалённых площадок
На что смотреть при выборе
Категория определяет форму подтверждения
ТР ТС 032/2013 делит оборудование на категории в зависимости от давления, вместимости и группы рабочей среды. От категории зависит форма подтверждения соответствия: оборудование 1-й и 2-й категорий декларируется, 3-й и 4-й — сертифицируется. Категорию определяют на стадии ТЗ: от неё зависят объём контроля, требования к документации и время на оформление. Предохранительные клапаны и арматура — тоже оборудование под давлением со своими документами, их нельзя забывать.
Китайские нормы, ASME и ТР ТС
Завод может рассчитать и изготовить сосуд по китайским нормам или по ASME, и это нормальная практика. Но документ соответствия в ЕАЭС оформляется на соответствие ТР ТС 032/2013, и заявителем выступает юридическое лицо, зарегистрированное в ЕАЭС. Поэтому расчёт, материалы и объём контроля нужно заранее сверить с требованиями регламента и стандартов, применяемых для его исполнения. Мы сводим эти требования в ТЗ, чтобы не переделывать документацию после изготовления.
Минимальная температура стенки и северное исполнение
Для аппаратов на открытой площадке в холодном климате решающим становится не рабочий режим, а минимальная температура металла при остановке. Сталь, пригодная для рабочей температуры, на морозе может стать хрупкой, особенно в зоне сварных швов. Поэтому в ТЗ указываем климатическое исполнение и минимальную температуру стенки, а на приёмке проверяем результаты испытаний металла и сварных соединений на ударный изгиб при этой температуре. То же касается прокладок, крепежа и арматуры.
Для эксплуатации нужно больше, чем ТР ТС
Документ соответствия нужен для выпуска оборудования в обращение, но эксплуатацию сосудов в России регулируют ещё и правила промышленной безопасности. Часть сосудов подлежит учёту в Ростехнадзоре, для них нужны паспорт, инструкции и организация технического освидетельствования. Поэтому заранее запрашиваем у завода документацию в том составе, который понадобится вашей службе для регистрации и эксплуатации, а не только для таможни.
Что указать в запросе
- Назначение сосуда и рабочая среда: группа среды, токсичные и горючие компоненты
- Рабочее и расчётное давление, вакуум, требования к пробному давлению
- Рабочая и минимальная температура стенки, установка в помещении или на открытой площадке
- Объём, ориентация, ограничения по габаритам
- Материал или требования к стойкости к среде, прибавка на коррозию
- Штуцеры, люки, внутренние устройства, опоры
- Предохранительные устройства и КИПиА в объёме поставки
- Требуемые документы: декларация или сертификат по ТР ТС 032/2013, паспорт, обоснование безопасности
- Окраска, изоляция и консервация для перевозки и хранения
Как контролируем изготовление
- Проверка у завода лицензии на изготовление оборудования под давлением, аттестации сварщиков и лаборатории неразрушающего контроля
- Согласование расчёта на прочность и чертежа с учётом ТР ТС 032/2013 до начала изготовления
- Сверка сертификатов на лист, поковки и трубы с номерами плавок, при северном исполнении — результатов испытаний на ударный изгиб
- Контроль сварных швов: визуальный и измерительный, радиографический или ультразвуковой в объёме по проекту
- Гидравлические испытания с участием нашего представителя и протокол
- Маркировка EAC, паспорт, обоснование безопасности, руководство по эксплуатации на русском языке
От запроса до пуска
Запрос и ТЗ
Разбираем среду, режим и требования, при необходимости дорабатываем ТЗ с вашим главным инженером.
Подбор завода
Сравниваем профильных изготовителей в Китае и проверяем выбранный завод до контракта.
Изготовление
Контролируем производство и принимаем оборудование по фактическим характеристикам.
Поставка и пуск
Логистика, документы ТР ТС, шефмонтаж и пусконаладка на вашей площадке.


Частые вопросы
Зависит от категории по ТР ТС 032/2013: для 1-й и 2-й категорий оформляется декларация, для 3-й и 4-й — сертификат. Оборудование, доизготавливаемое на месте эксплуатации неразъёмными соединениями, декларируется независимо от категории. Категорию определяем по давлению, вместимости и среде ещё на стадии ТЗ.
Нет. Сертификация ASME говорит о квалификации завода, но не заменяет подтверждение соответствия ТР ТС 032/2013 и русскоязычный комплект документов. Эти требования закладываем в контракт и чертёж.
Да. Сосуды поставляем отдельно или в составе компрессорных станций, блочно-модульных установок и технологических линий. В этом случае документы согласуем на весь комплект, а не только на отдельные аппараты.
На аудите смотрим технологию сварки, аттестацию сварщиков и лабораторию завода. В ходе изготовления сверяем протоколы неразрушающего контроля с чертежом и присутствуем на гидроиспытаниях. Результаты фиксируются в отчёте о приёмке.
Срок зависит от сложности аппарата, материала, объёма контроля и оформления документов соответствия. Типовой диапазон — от нескольких недель до нескольких месяцев в зависимости от изготовления и логистики.